In Entwicklung
CAD-Automatisierung mit technischem Kontext
Vom STEP-Modell zur prüfbaren Zeichnung.
Ich entwickle DrawGen, um wiederkehrende Zeichnungsarbeit zu reduzieren und technische Entscheidungen nachvollziehbar zu dokumentieren. Der Prototyp verbindet regelbasierte Zeichnungsableitung mit ausdrücklich eingegebenen Funktionsanforderungen und transparenten Rechenmodellen.
Zwei dokumentierte Beispiele
Vom Modell zum nachvollziehbaren Ergebnis.
Der aktuelle Arbeitsablauf
Geometrie ableiten. Anforderungen ergänzen. Ergebnis prüfen.
- STEP-Modell importieren
Einzelteil laden und die Ausrichtung für die Zeichnungsansichten festlegen.
- Zeichnungsentwurf erzeugen
Ansichten, erkannte Merkmale und geometrische Maßvorschläge ableiten.
- Funktion konkretisieren
Kontaktflächen, Gegenmaße und zulässige Größenbedingungen ausdrücklich angeben.
- Grenzen berechnen
Unterstützte Größenvergleiche und lineare Maßketten prüfen; gewählte Werte übernehmen.
- Fertigungsroute erfassen
Material, Arbeitsgänge, Zeiten und Kostensätze als eigenes Szenario dokumentieren.
- Überarbeiten und exportieren
Maßanordnung und Angaben prüfen, Änderungen speichern und SVG/PDF/HTML ausgeben.
Technische Entscheidungen im Projekt
Drei Prinzipien bestimmen die Umsetzung.
Geometrie und Funktion getrennt behandeln
Eine erkannte Bohrung beschreibt zunächst eine geometrische Form. Ob sie beispielsweise führt, befestigt oder lediglich Durchgang bietet, benötigt zusätzliche Angaben. Auch zeichnerische Datumssymbole und funktionale Kontaktdefinitionen werden getrennt erfasst.
Mit expliziten Eingaben rechnen
Größenprüfungen verwenden festgelegte Grenzmaße und Gegenmaße. Kosten entstehen aus einer dokumentierten Fertigungsroute. Dadurch bleibt nachvollziehbar, welche Ergebnisse berechnet werden und welche Annahmen der Anwender vorgibt.
Ergebnisse im Projekt erhalten
Die native Projektspeicherung verbindet Modellreferenz, Anforderungen, Rechenszenarien und Zeichnungsanpassungen. Die gezeigten Präsentationskorrekturen sind im DrawGen-Projekt gespeichert und werden über die Zeichenfläche ausgegeben.
Fallstudie 01
Lochplatte
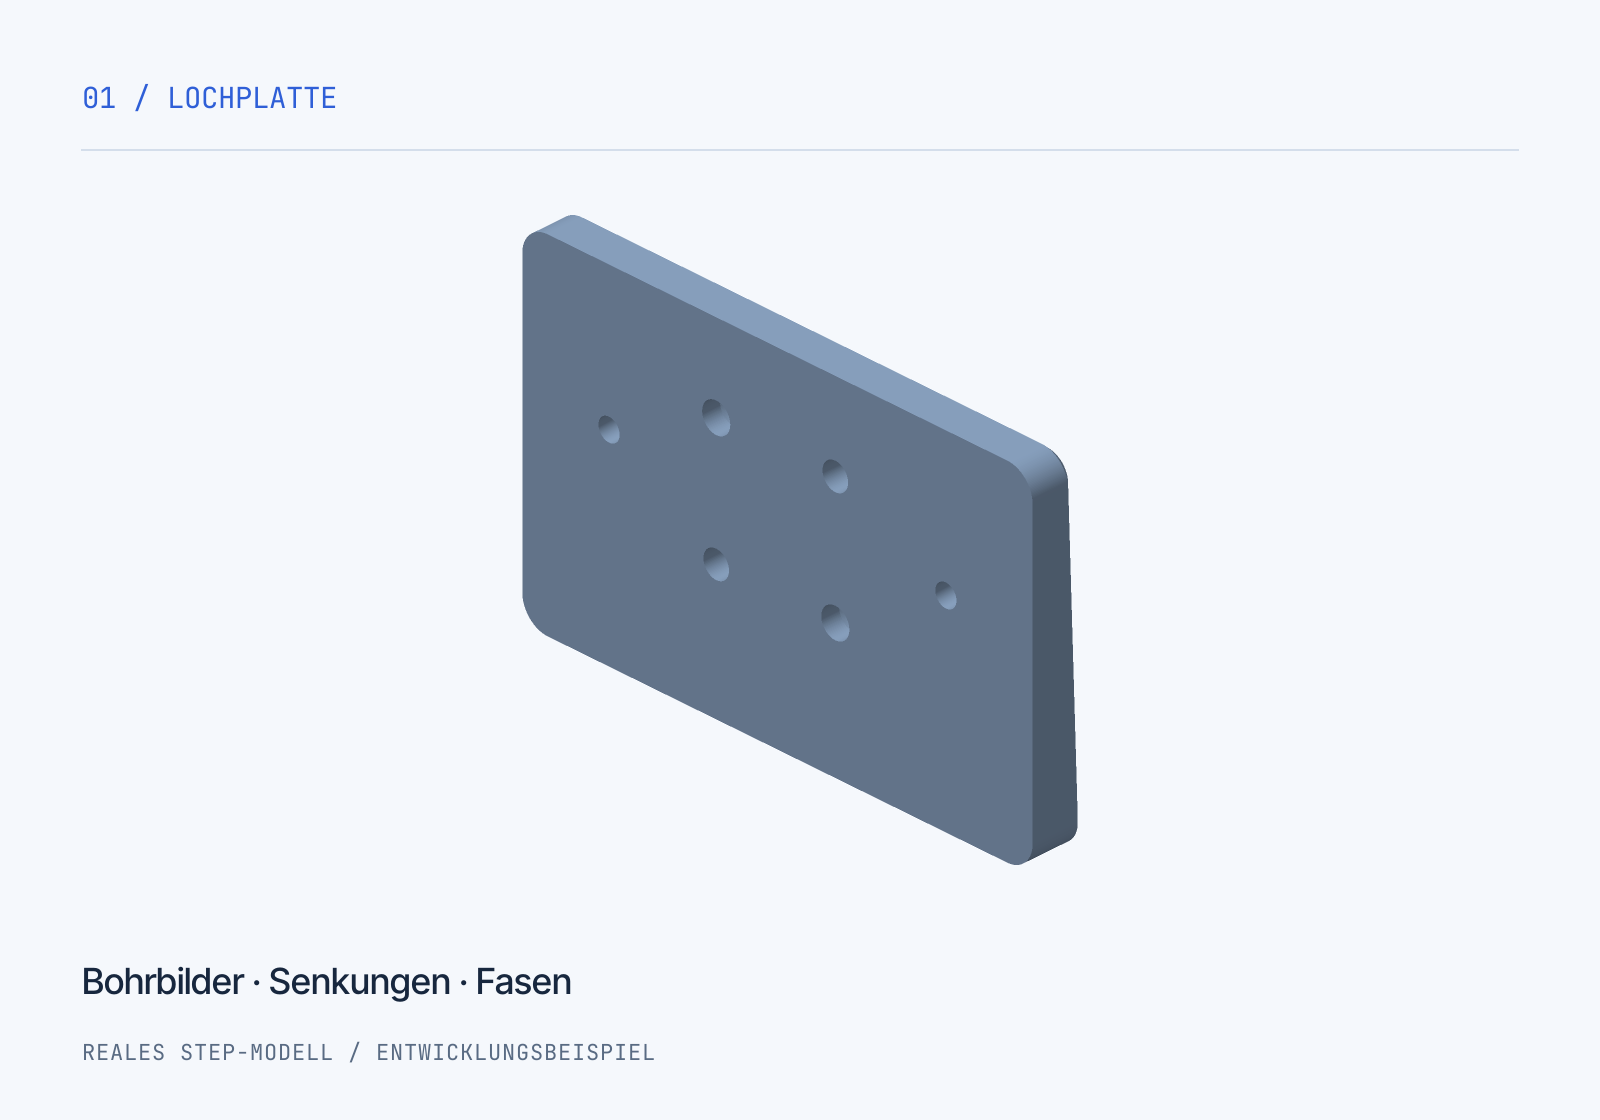
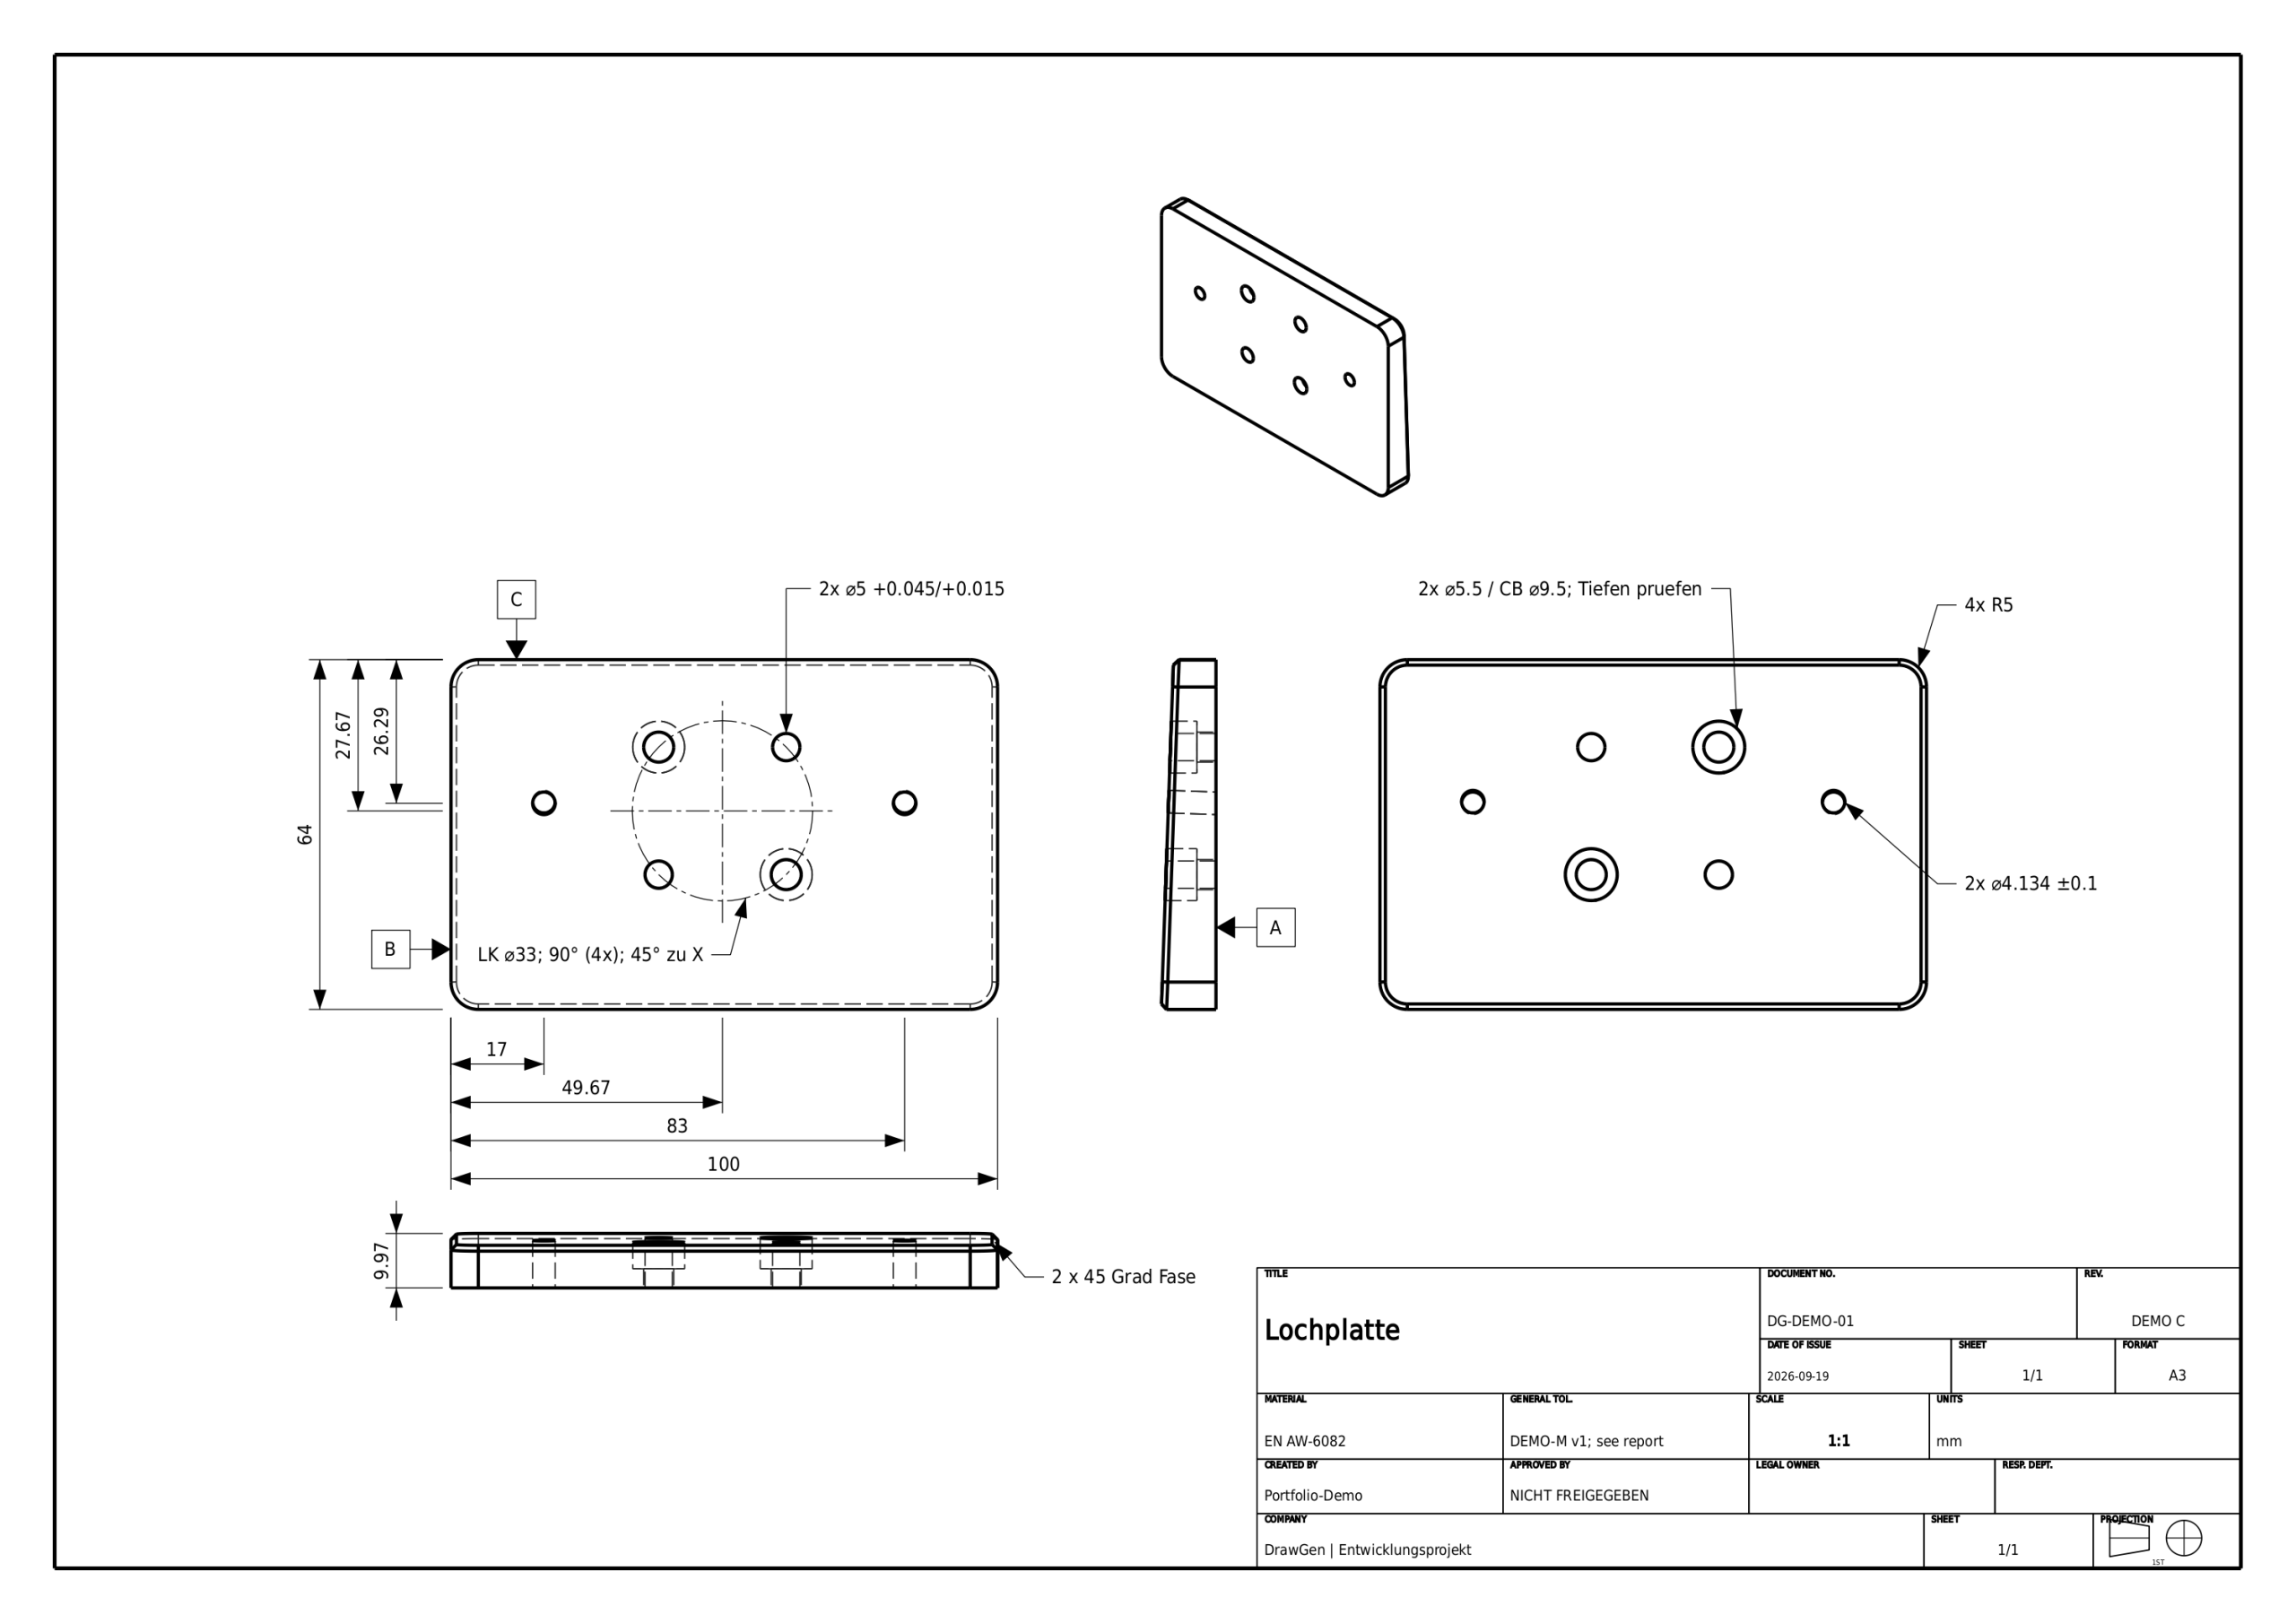
Fünf Ansichten zeigen das Bauteil aus dem STEP-Modell. Das Rechenbeispiel untersucht, ob vorgegebene Bohrungsgrenzen das angenommene Durchmesserspiel zu einem Stift einhalten.
100 × 64 × ca. 9,97 mmEN AW-6082 / T651 · Beispielserie: 10 Stück
Bezugsbemaßung · Zeichnungsrevision C
Größenprüfung: Bohrung und Stift
- Zulässiges Spiel · Demo-Anforderung
- 0,020–0,100 mm
- Angenommener Stiftdurchmesser
- 4,960–4,980 mm
- Festgelegte Bohrungsgrenzen
- 5,015–5,045 mm
- Kleinstes Durchmesserspiel
- 5,015 − 4,980 = 0,035 mm
- Größtes Durchmesserspiel
- 5,045 − 4,960 = 0,085 mm
Ergebnis: Das berechnete Intervall liegt vollständig innerhalb der angenommenen Spielvorgabe. Diese Aussage betrifft den Größenvergleich unter den angegebenen Annahmen.
Bezüge und Einordnung
A: ebene Rückseite · B: linke Seitenfläche · C: obere Stirnfläche. Die Kontakte beschreiben ein Beispiel für eine ideale 3-2-1-Lagerung. Ein vollständiger Nachweis geometrischer Toleranzzonen ist damit nicht verbunden.
Offene Angaben dieses Beispiels
Die M5-Vorschläge sind nicht als Gewinde bestätigt. Die Senkungstiefen bleiben zu prüfen. Gleiche Durchmessergrenzen werden zusammengefasst; daraus wird keine gemeinsame Bohrtiefe abgeleitet. Die Zeichnung ist als Demonstration gekennzeichnet und nicht zur Fertigung freigegeben.
Fallstudie 02
Konturteil
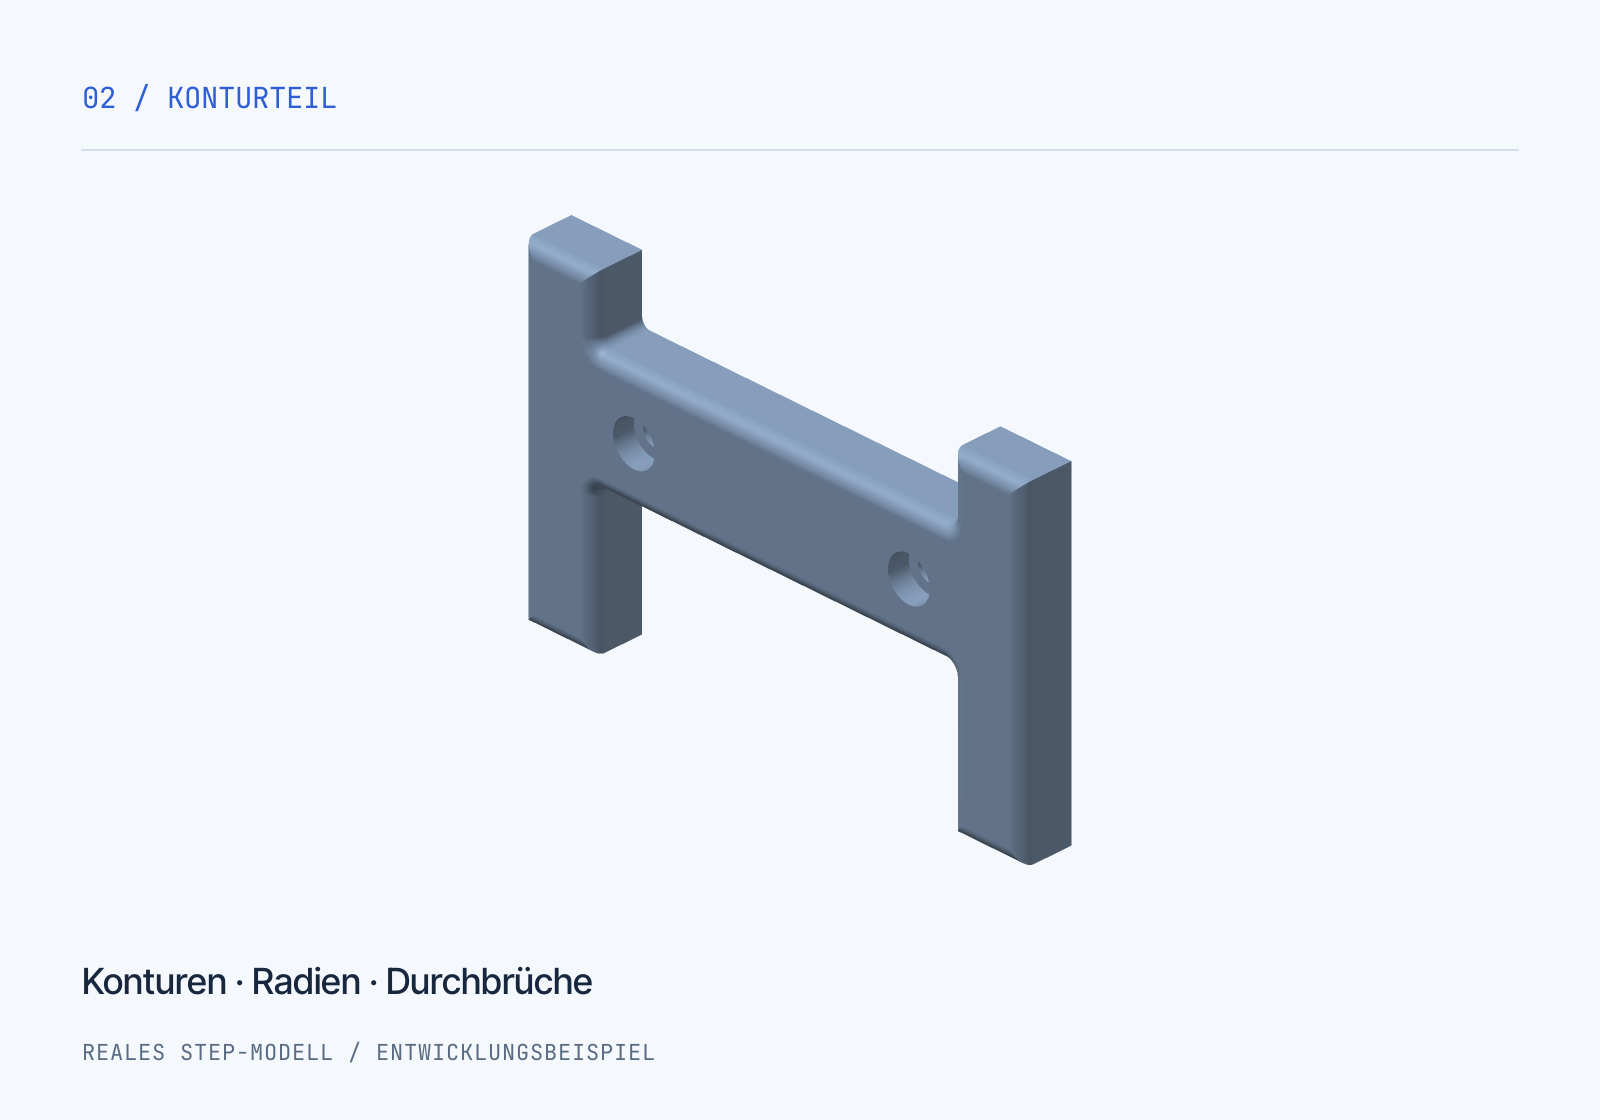
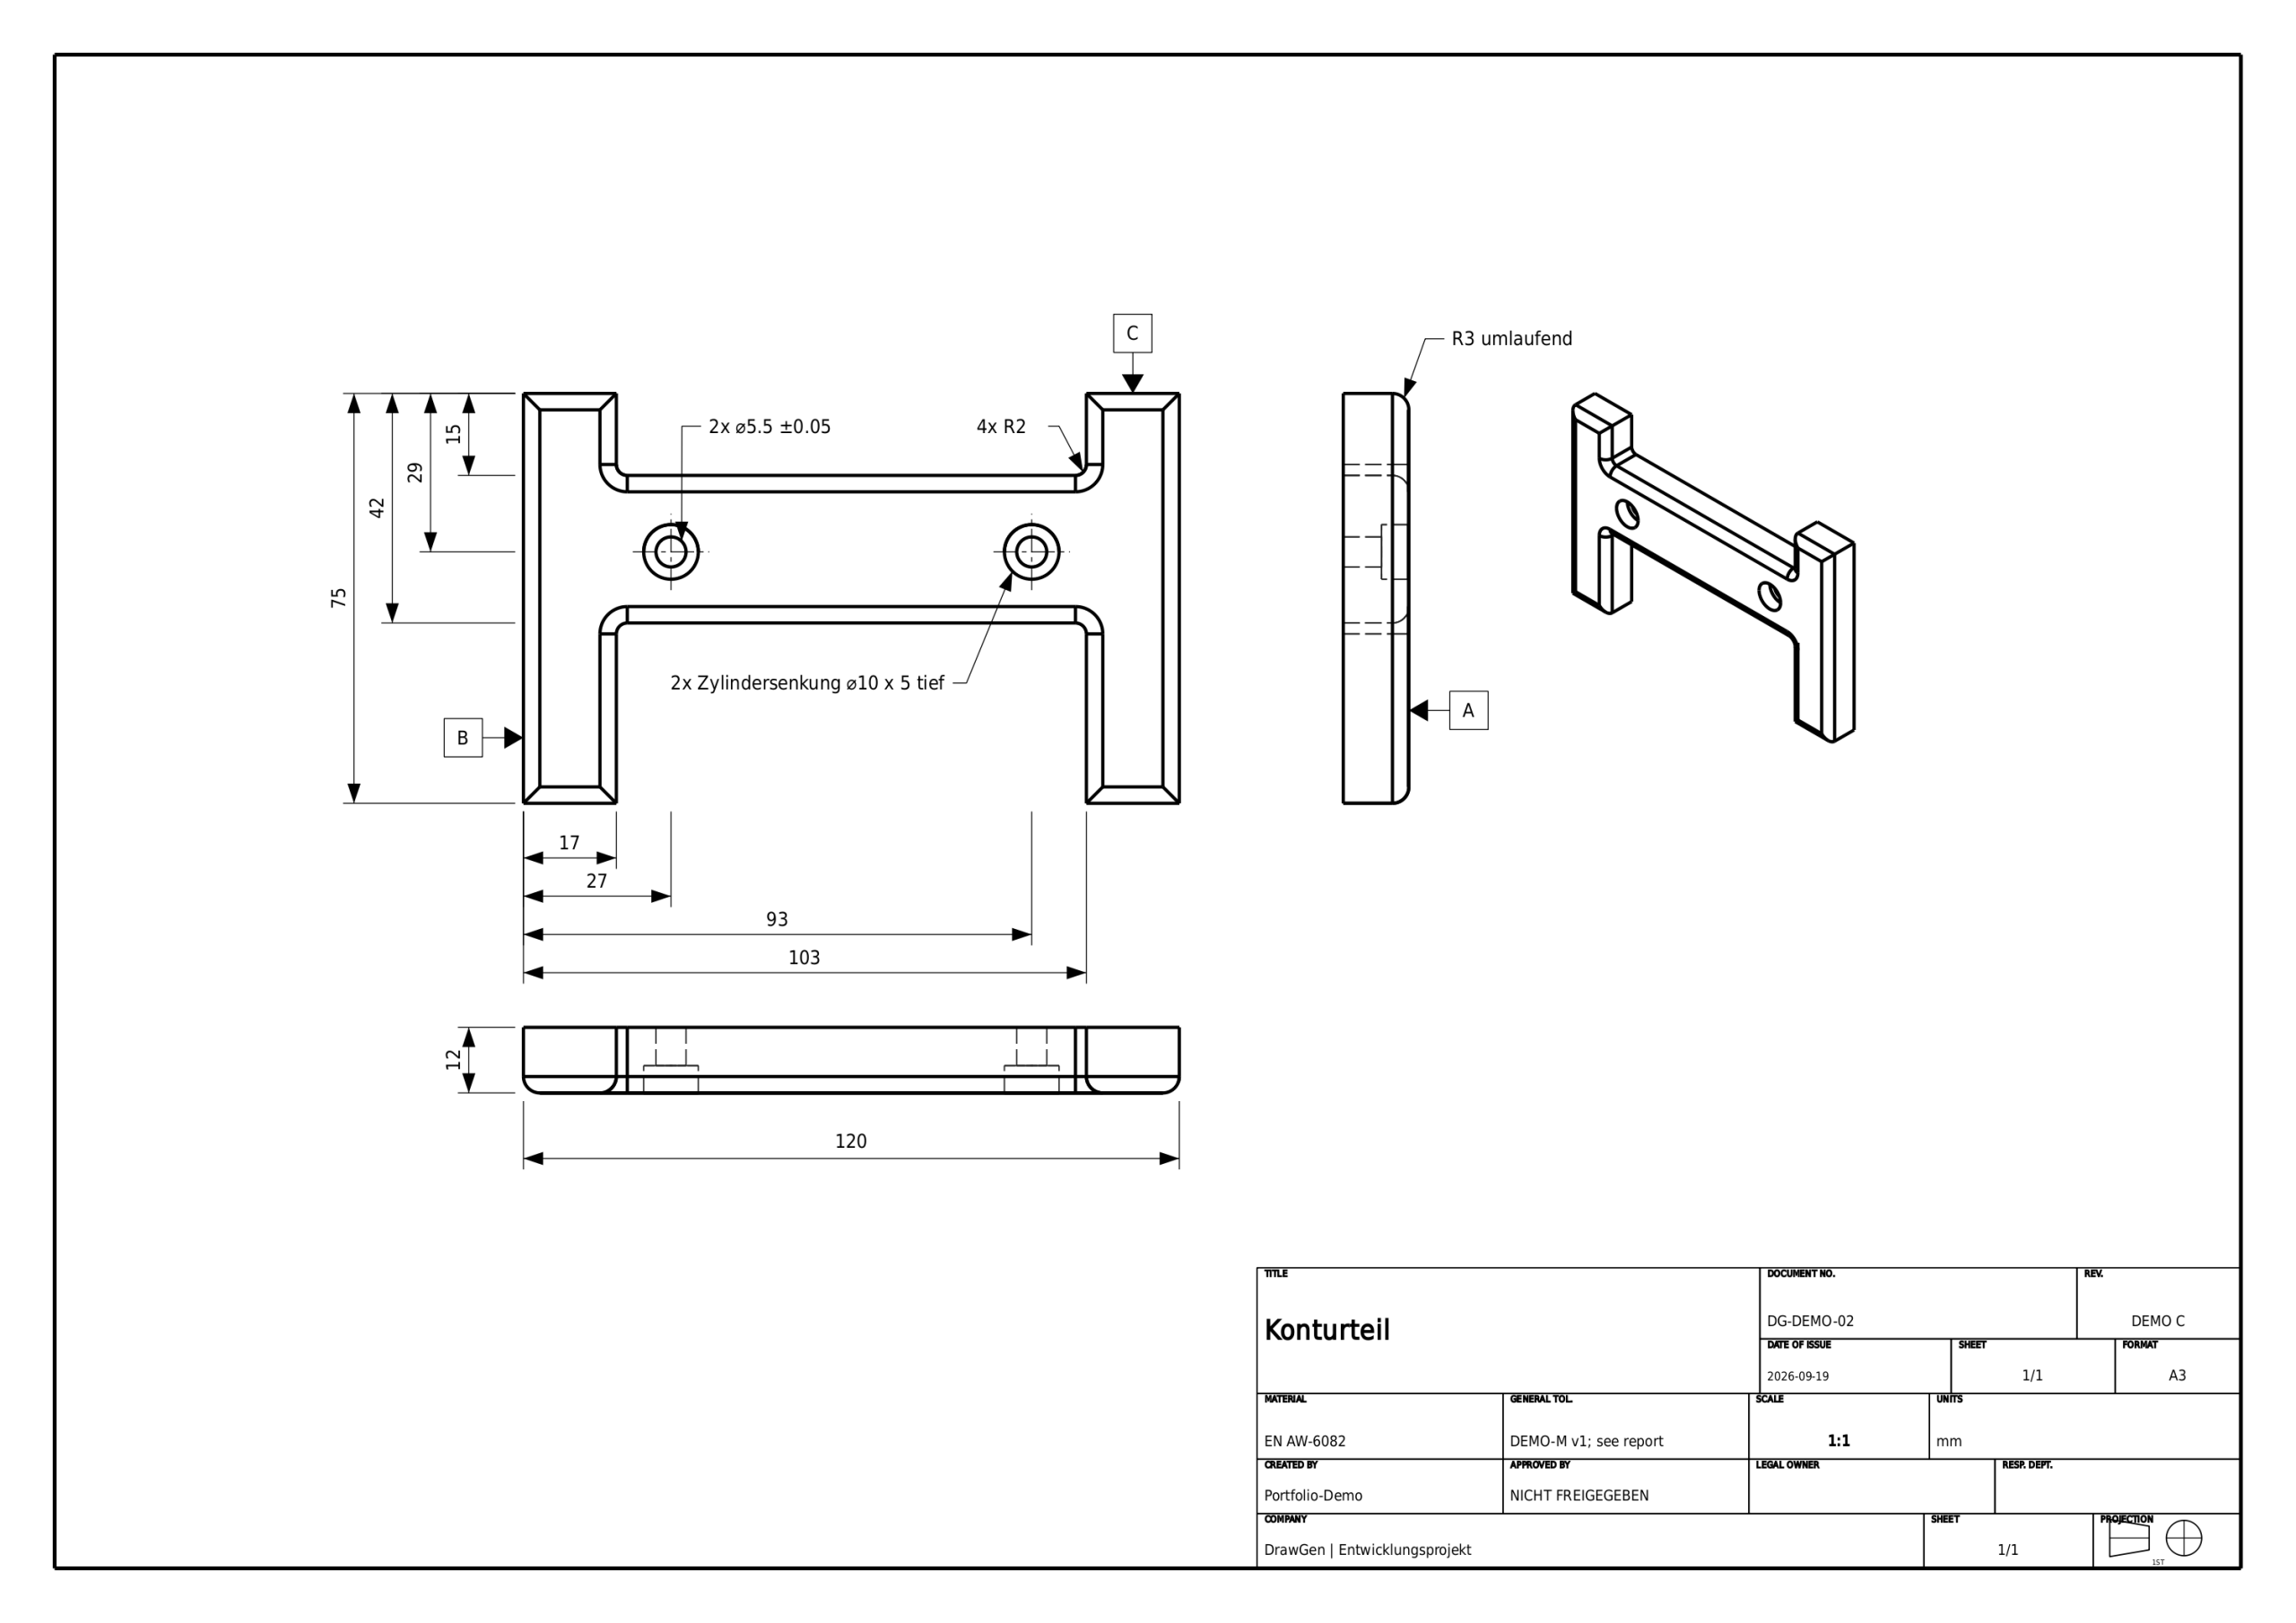
Das Beispiel verbindet Bezugsbemaßung mit einer überarbeiteten Maßanordnung. Für die beiden Bohrungen wird ein ausdrücklich vorgegebenes Durchmesserspiel gegenüber einem angenommenen Gegenstück betrachtet.
120 × 75 × 12 mmEN AW-6082 / T651 · Beispielserie: 10 Stück
Bezugsbemaßung · Zeichnungsrevision C
Größenprüfung: Bohrung und Gegenstück
- Zulässiges Spiel · Demo-Anforderung
- 0,400–0,700 mm
- Angenommener Gegenstückdurchmesser
- 4,980–5,000 mm
- Bohrung Ø5,5 ±0,05 mm
- 5,450–5,550 mm
- Kleinstes Durchmesserspiel
- 5,450 − 5,000 = 0,450 mm
- Größtes Durchmesserspiel
- 5,550 − 4,980 = 0,570 mm
Ergebnis: Das berechnete Intervall liegt vollständig innerhalb der angenommenen Spielvorgabe. Die tatsächliche Montagefunktion benötigt zusätzliche Anforderungen und Prüfungen.
Bezüge und Einordnung
A: rückseitige Auflage · B: linke Außenfläche · C: obere rechte Stirnfläche. Zeichnerische A/B/C-Symbole und bestätigte funktionale Kontaktflächen sind getrennte Eingaben.
Geltungsbereich der Aussage
Die Spielrechnung bewertet Durchmessergrenzen. Bohrungspositionen, Form, Orientierung und Lasten sind darin nicht enthalten. Es liegt kein freigegebenes Gegenbauteil vor; die Zahlen beschreiben ein bewusst festgelegtes Demonstrationsszenario.
Entwicklungsstand und nächste Schritte
Was bereits funktioniert. Was noch folgt.
Im Prototyp vorhanden
- STEP-Import für Einzelteile, Ausrichtung sowie orthogonale und isometrische Ansichten.
- Merkmalbasierte Maßvorschläge, Bezugs-, Ketten- und Koordinatenbemaßung sowie manuelle Ergänzungen.
- Zeichnerische Datumssymbole, getrennte funktionale Kontaktdefinitionen und Schriftfeldangaben.
- Explizite Größenlimits, feste Gegenmaße, Worst-Case-Spiel und unterstützte lineare Toleranzketten.
- Lokale Material-, Prozess- und Kostenprofile mit dokumentierten Arbeitsgängen und Rechenannahmen.
- Übernahme auf die Zeichnung, Undo/Redo, native Projektspeicherung und SVG/PDF/HTML-Export.
Noch nicht vollständig umgesetzt oder validiert
- Zeichnungsqualität: breitere Geometrieabdeckung, eindeutige Gruppierung verschiedener Bohrtiefen, robuste Beschriftungsplatzierung sowie erweiterte Schnitt- und Detailansichten.
- Numerische Robustheit: eindeutige Zuordnung zu Toleranzbereichen an Grenzwerten. Numerische Restwerte können die Einordnung derzeit beeinflussen; eine belastbare Behandlung bleibt Entwicklungsarbeit.
- Funktionsprüfung: vollständige GPS/GD&T-Prüfung, geometrische Toleranzzonen und physikalische Datumssimulation.
- Baugruppenkontext: Unterstützung bei der Ermittlung relevanter Bauteilbeziehungen und Vorschläge zur Bestätigung durch den Anwender.
- Fertigungsbewertung: automatisch abgeleitete Bearbeitungszeiten, mit Vergleichsdaten kalibrierte Kostenschätzungen und qualifizierte Produktfreigabe.
- Integriertes PLM-Modul (geplant): strukturierte Bauteil- und Dokumentenverwaltung, Revisionsstände, nachvollziehbare Änderungen sowie rollenbasierte Prüf- und Freigabeabläufe. Perspektivisch sollen Schnittstellen zu bestehenden PDM-/PLM-Systemen hinzukommen.
Ergänzendes Rechenbeispiel
Kosten aus dokumentierten Annahmen.
Das Kostenmodell berechnet Szenarien aus Material, Losgröße und einer erfassten Fertigungsroute. Die folgenden Werte verwenden angenommene Zeiten und Kostensätze für eine CNC-Fertigung in Deutschland. Vergleichbare Lieferantenangebote oder gemessene CAM-Zeiten liegen für diese Beispiele noch nicht vor.
Die Toleranzprüfung und die Kostenrechnung haben jeweils eigene Eingaben. Für eine belastbare Aussage zu den Kosten einer engeren Toleranz muss die Fertigungsroute entsprechend angepasst und belegt werden. Eine solche automatische Kopplung wird mit dieser Darstellung noch nicht nachgewiesen.
Material- und Losgrößenszenarien ansehen
Fertigungskosten pro Stück, netto · Losgröße 10 · gerundeter Modellwert; darunter angenommene Szenariospanne.
| Bauteil | Aluminium EN AW-6082 / T651 |
Stahl S235JR / warmgewalzt |
Edelstahl 1.4301 / lösungsgeglüht |
|---|---|---|---|
| Lochplatte |
ca. 64 € ca. 37–114 € |
ca. 74 € ca. 42–132 € |
ca. 90 € ca. 52–161 € |
| Konturteil |
ca. 72 € ca. 42–129 € |
ca. 84 € ca. 48–151 € |
ca. 106 € ca. 61–188 € |
Die Spannen zeigen angenommene niedrige und hohe Szenarien; sie sind keine statistischen Konfidenzintervalle. Beim Materialvergleich bleibt die Geometrie unverändert. Die Werkstoffeignung für eine konkrete Anwendung ist gesondert zu prüfen.
Alle wesentlichen Kostenannahmen ansehen
Kalkulatorischer Stundensatz: 65 / 85 / 110 €/h. Zeitansätze: 75 / 100 / 140 % der Basiszeit. Materialansätze: Aluminium 7 / 10 / 15 €/kg, S235JR 1,50 / 2,50 / 4 €/kg, 1.4301 5 / 7 / 11 €/kg. Sägen: 3 / 5 / 8 € je Rohteil. Diese Preise und Zeitfaktoren sind ausdrücklich angenommene Szenariowerte.
Rohteile: Lochplatte 105 × 70 × 12 mm; Konturteil 125 × 80 × 15 mm. Der Materialansatz rechnet mit dem vollständigen Rohteil einschließlich zerspanten Materials. Verwendete Dichten: ca. 2,71 / 7,85 / 7,90 g/cm³.
Basiszeiten Aluminium (Lochplatte / Konturteil): Programmierung 45 / 50 min pro Los; Rüsten 40 / 35 min pro Los; Bearbeitung 18 / 22 min pro Stück; Entgraten 4 / 5 min; Prüfung 6 / 6 min. Bearbeitungszeitfaktoren: Stahl 1,35, Edelstahl 1,80. Dies sind Planungsannahmen, keine automatisch ermittelten CAM-Zeiten.
Zusätzlich erfasst: Vorrichtungsanteil, Werkzeugverschleiß und Verpackung. Keine externe Oberflächenbehandlung, keine zusätzliche Ausschussstückzahl. Die optionale Preisannahme addiert 15 % auf die Fertigungskosten. Umsatzsteuer, Versand, Zertifikate, Eilzuschläge und individuelle Lieferanten-Mindestaufträge sind nicht enthalten. Die Szenariospanne ist kein statistisches Konfidenzintervall.
Erprobung und Einordnung
Testgeometrien mit unterschiedlicher Abdeckung.
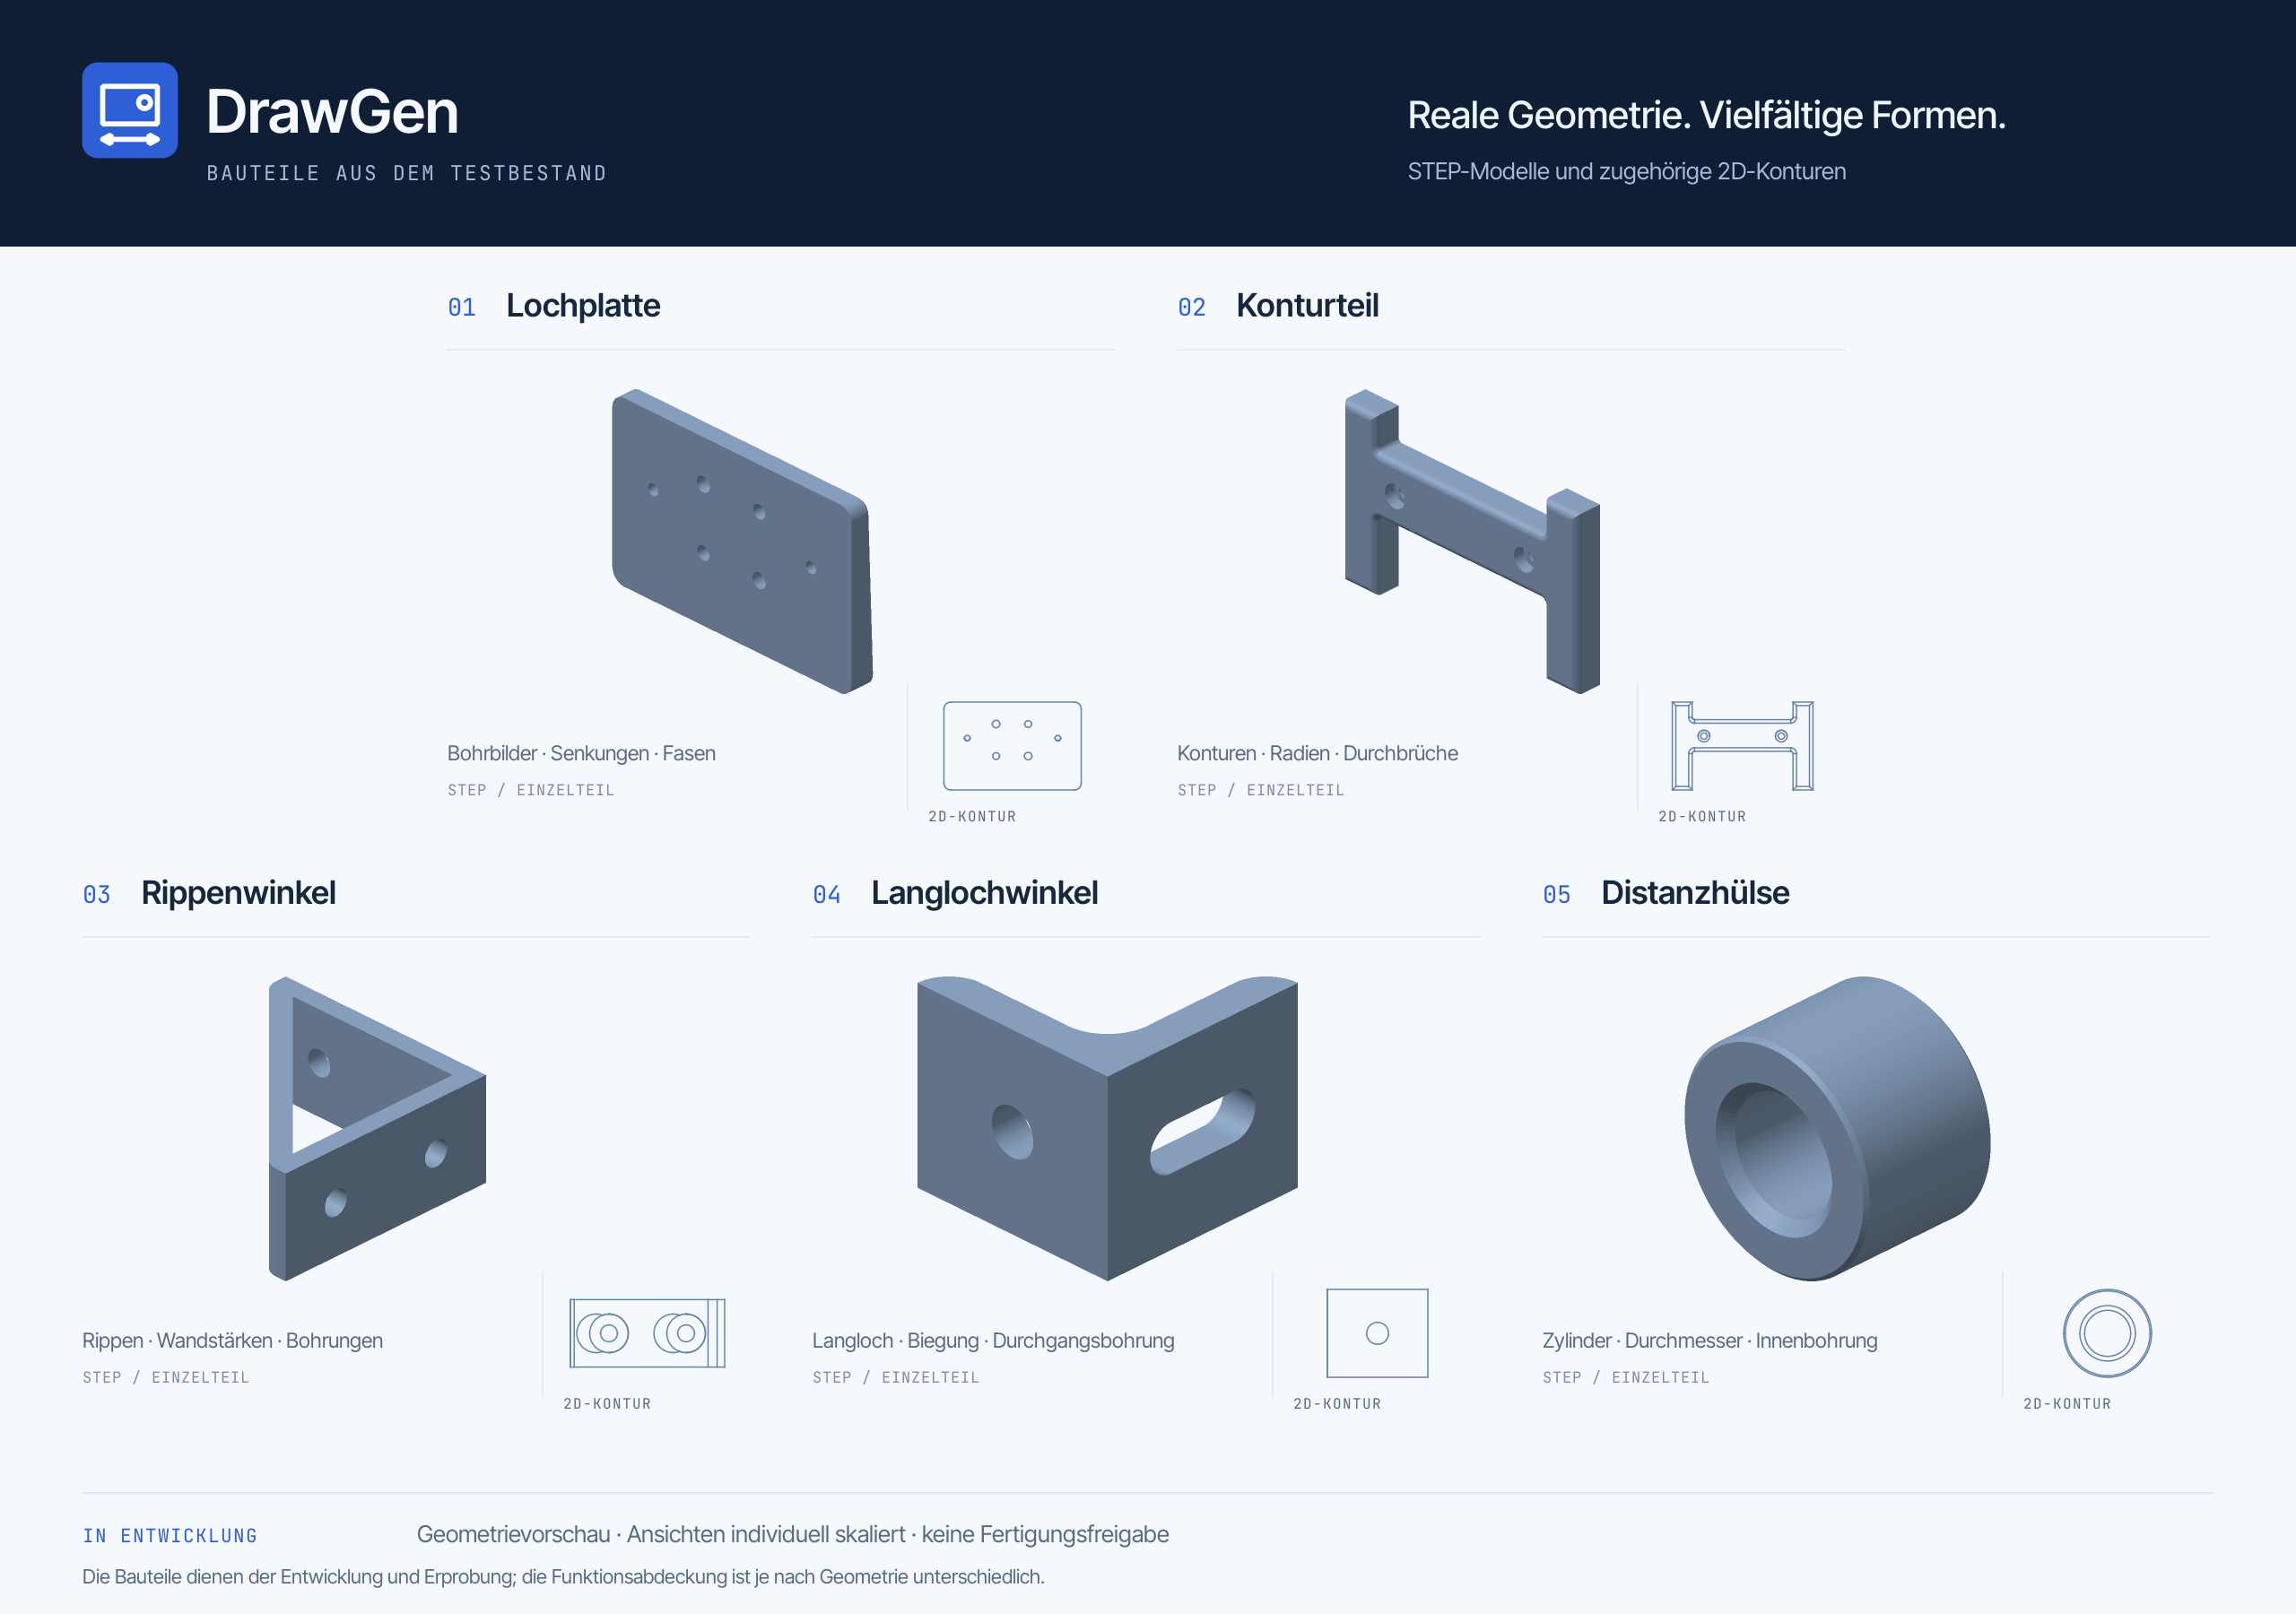
Die beiden Fallstudien zeigen den ausgearbeiteten Demonstrationsstand. Weitere Modelle erweitern die Geometrieerprobung. Die Abdeckung der Merkmale und Zeichnungsanforderungen wird dabei je Bauteil betrachtet.
Weitere Testgeometrien ansehen
Toleranzbasis und technische Grenzen
Die lokale Demo-Richtlinie „DEMO-M v1“ übernimmt die öffentlich dargestellten mittleren linearen Toleranzbereiche aus der verlinkten Protolabs-Übersicht: 0,5–3 mm ±0,1; über 3–6 mm ±0,1; über 6–30 mm ±0,2; über 30–120 mm ±0,3; über 120–400 mm ±0,5. Individuell festgelegte Größenlimits haben Vorrang. Das versionierte Beispielprofil belegt keine vollständige DIN/ISO-Konformität.
Gegenmaße, Spielvorgaben, Kontaktfunktionen, Ra 3,2 µm, Werkzeugzugänglichkeit und Aufspannung sind Annahmen dieser Demonstration. Es liegen keine freigegebenen Gegenbauteile oder Prozessfähigkeitsnachweise vor. Geometrische Toleranzen, Lasten und Montagefunktion benötigen eigene Prüfungen. Die noch offene Behandlung numerischer Restwerte an Toleranzgrenzen ist im Entwicklungsstand ausgewiesen.